码盘安装同心度校准:如何用三步法降低安装引入的系统误差
做光电编码器安装调试的朋友,多少都碰过这类情况:码盘出厂检测各项参数全部达标,装到电机上之后,输出信号总是周期性波动,低速运行有明显抖动,定位精度始终达不到预期标准。反复排查电路硬件、控制算法都没毛病,最后才发现——问题根本不在码盘本身,而是安装时的同心度没校准,这一处极易被忽视不起眼的安装偏差,成了拉低整套系统性能的隐形系统误差。
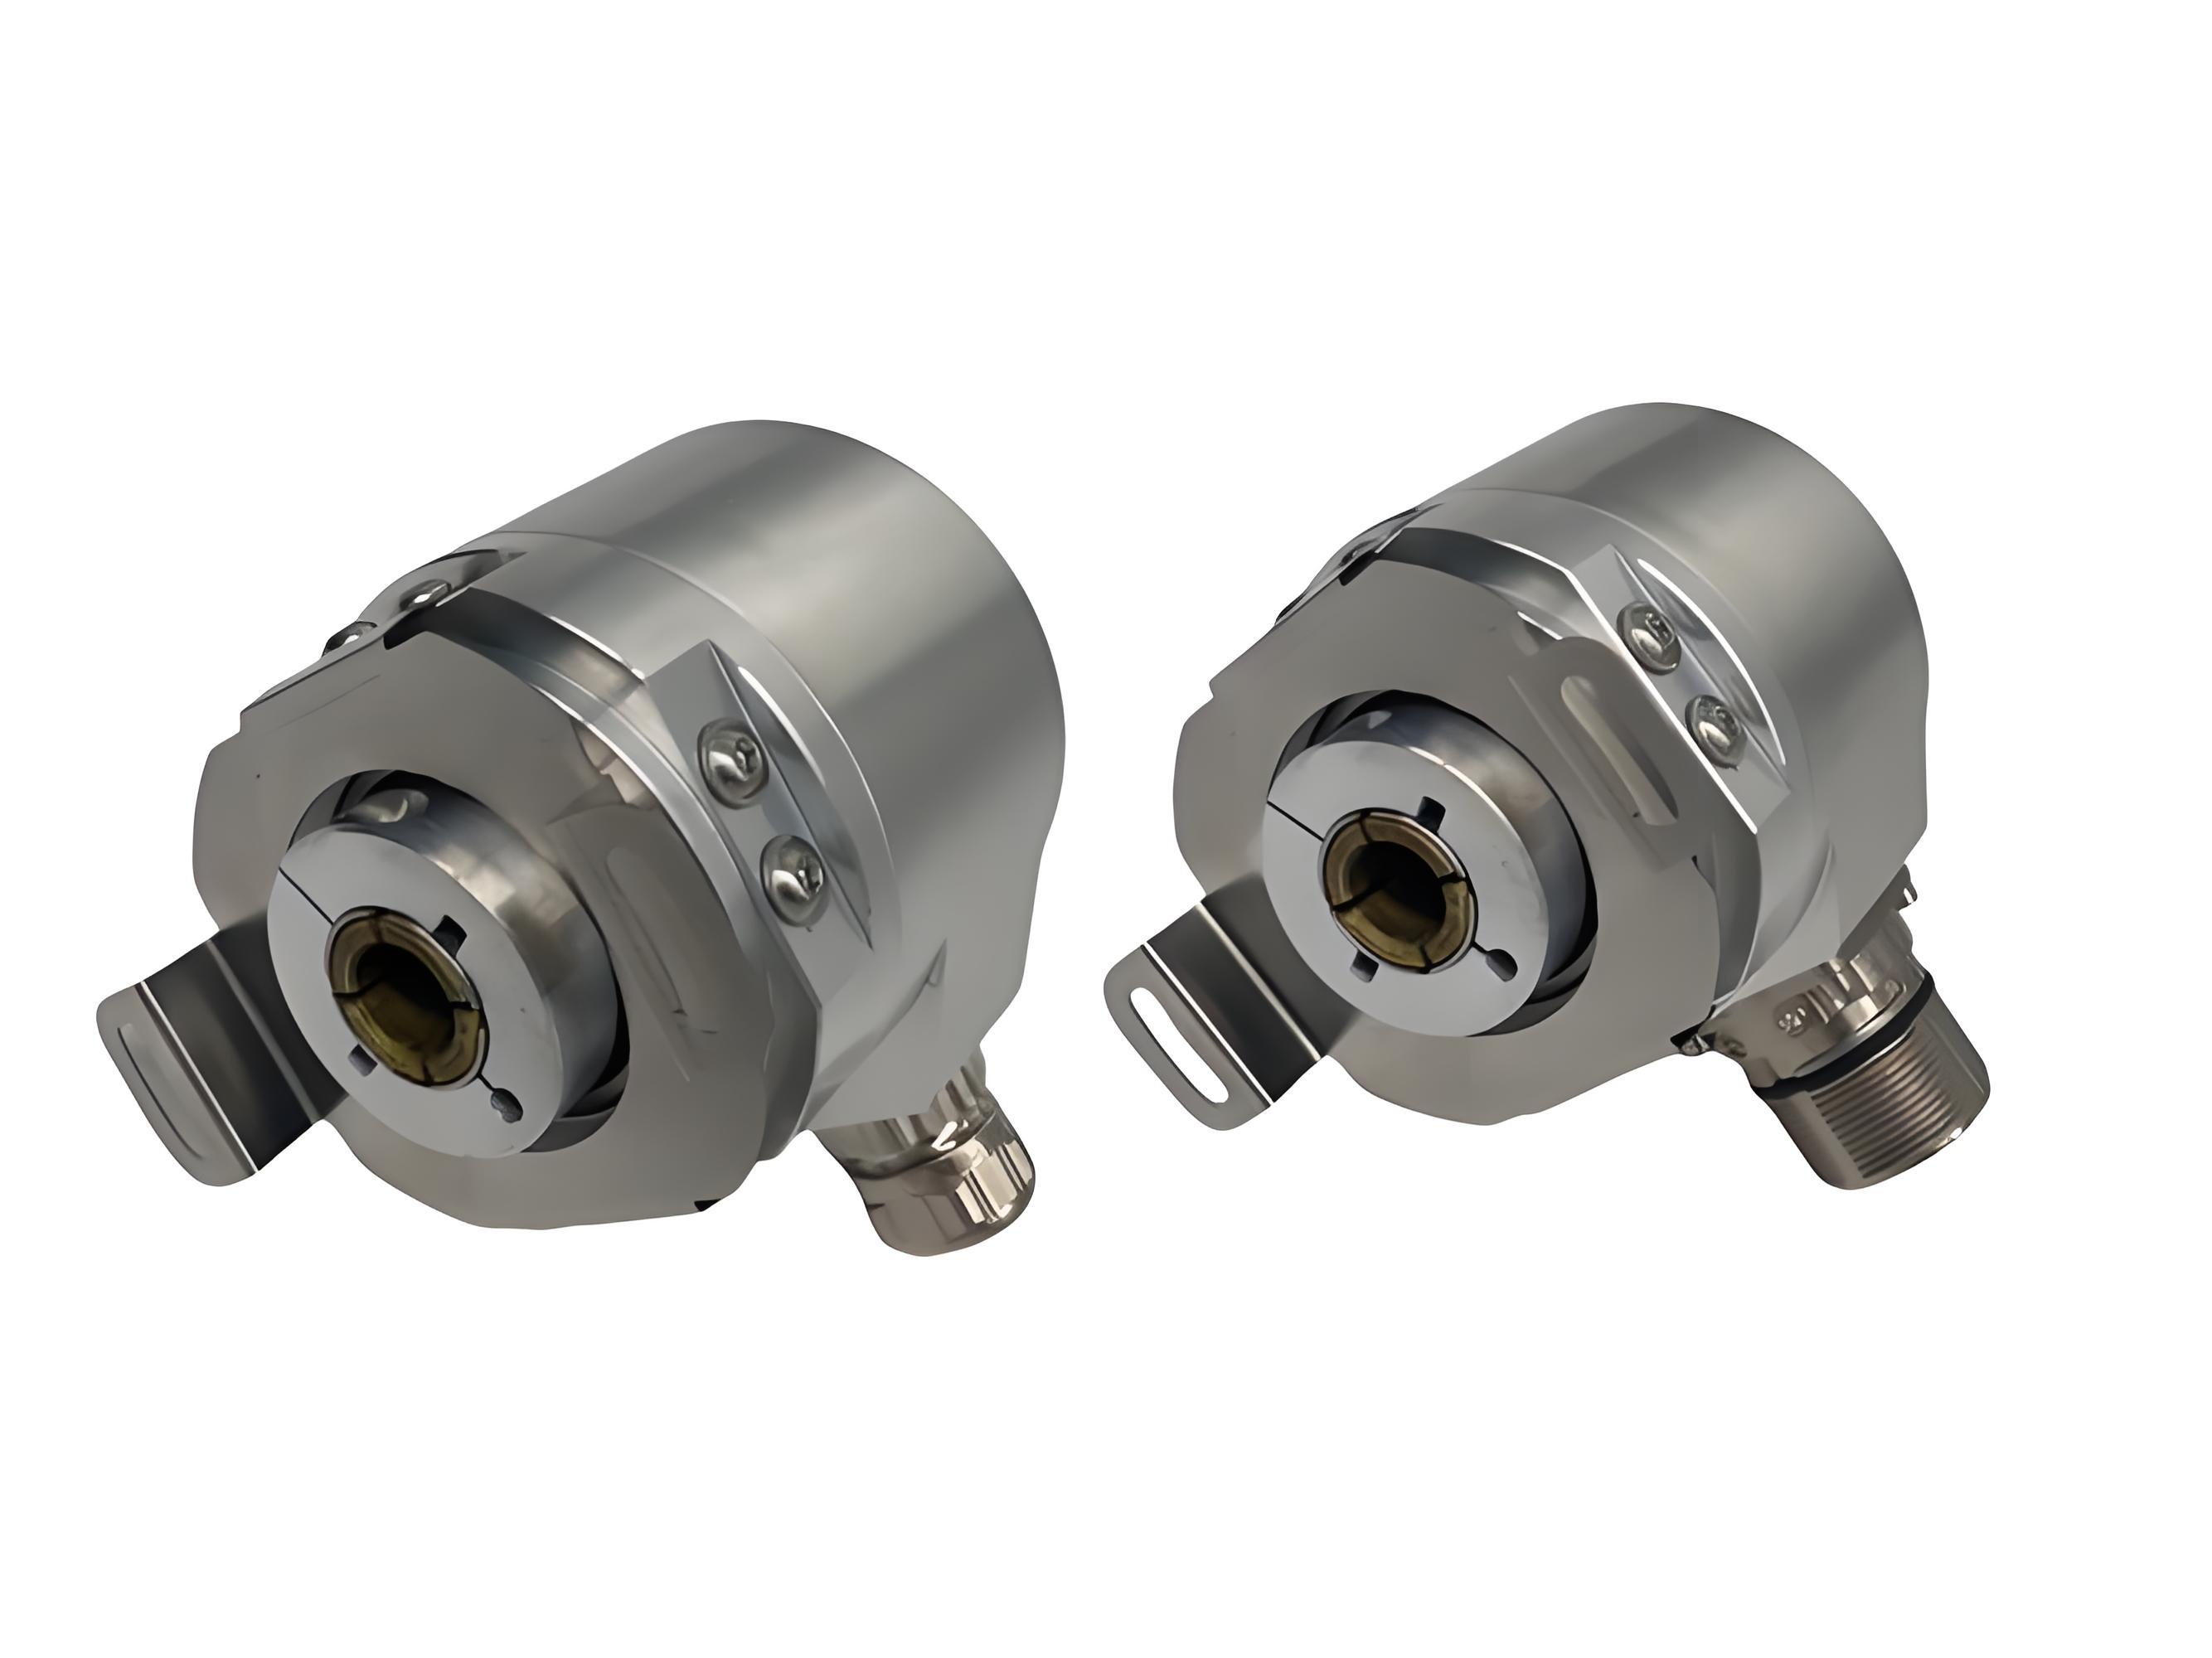
码盘作为光电编码器的核心光学基准元件,其与旋转轴的同心度直接决定了角度反馈结果精准程度。安装引入的偏心误差,会随着转轴每一圈旋转周期性出现,既影响信号质量,长期运行也可能加剧轴承磨损。想要更好地发挥码盘固有精度,不能只看器件出厂指标,还得把码盘安装同心度校准做扎实。结合大凡光电全系列码盘产品的基准特性,通过“预定位-精微调-验固化”三步法,有助于降低安装引入的系统误差,提升编码器运行的稳定性和精度。
一、同心度误差:极易被忽略的安装系统误差
码盘的理想工作状态,是码盘几何中心与转轴旋转中心完全重合,码盘全部刻线到转轴的距离均等,输出的脉冲信号间隔均匀稳定。一旦产生偏心偏移,码盘每旋转一周,刻线与读数头之间的相对距离就会发生周期性改变,反映到信号上就是脉冲间隔忽快忽慢、相位持续周期性漂移。
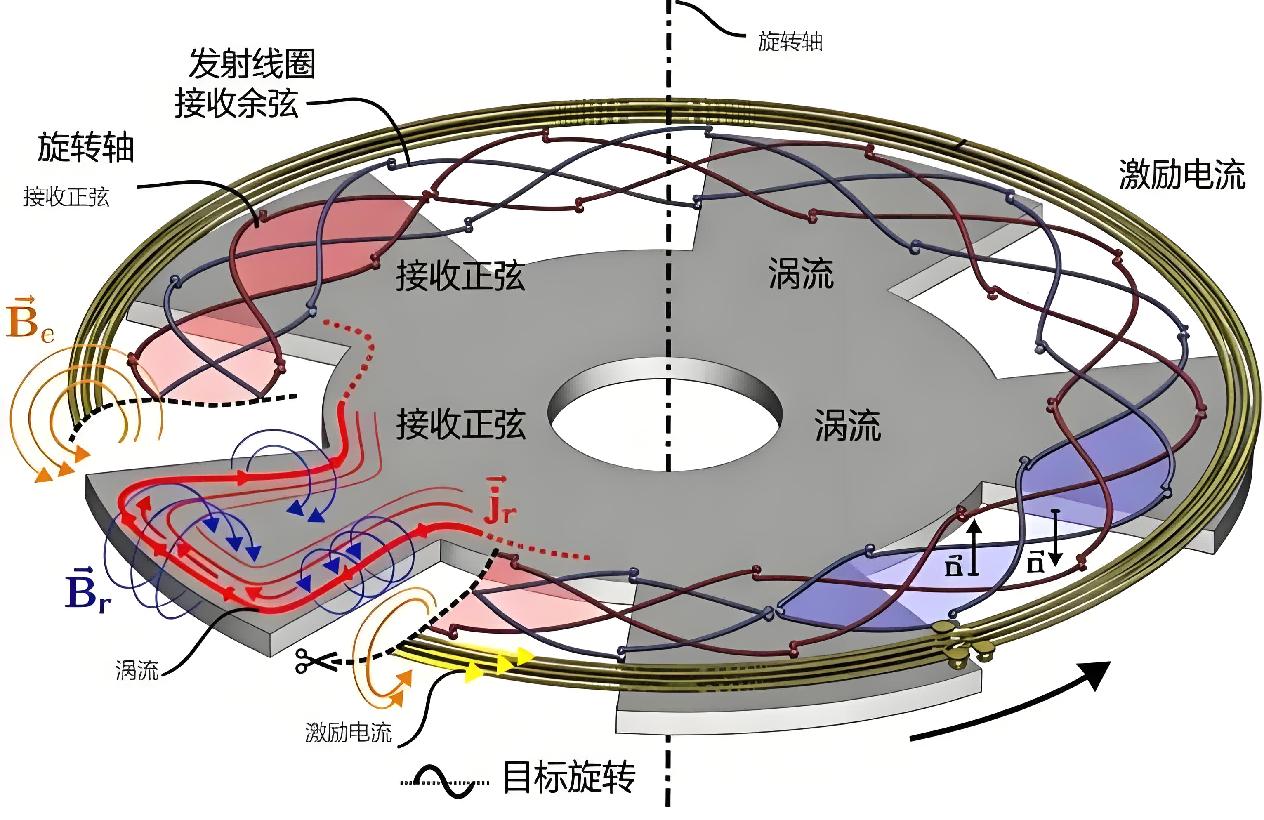
偏心量相对较小时,主要故障表现为低速运行平顺性差、定位出现周期性偏差;偏心量较大时,可能出现信号失真、丢码,严重时甚至刮伤码盘工作面。同时,偏心还会给轴承带来额外的交变载荷,长期运行会加速轴承磨损,缩短整机使用寿命。
很多时候这类问题会被误判为码盘质量不佳,实则多数是安装环节的问题。对于高精度编码器而言,哪怕码盘本身同心度做得再好,安装时偏移了几十微米,最终的运行精度也会受到明显影响。可以说,码盘的实际运行精度,是器件精度与安装精度共同决定的。
二、三步校准法:系统性降低安装偏心误差
同心度校准不是简单的“对准中心孔”,而是一套从初装到精调、再到验证固化的完整流程。每一步控制好偏差量,有助于把安装引入的系统误差控制在较低水平。
1、第一步:基准预定位——以自身同心度为基础初装对中
校准的第一步,是先把初始偏心控制在较小范围内,避免后续精调空间太大、效率低下。
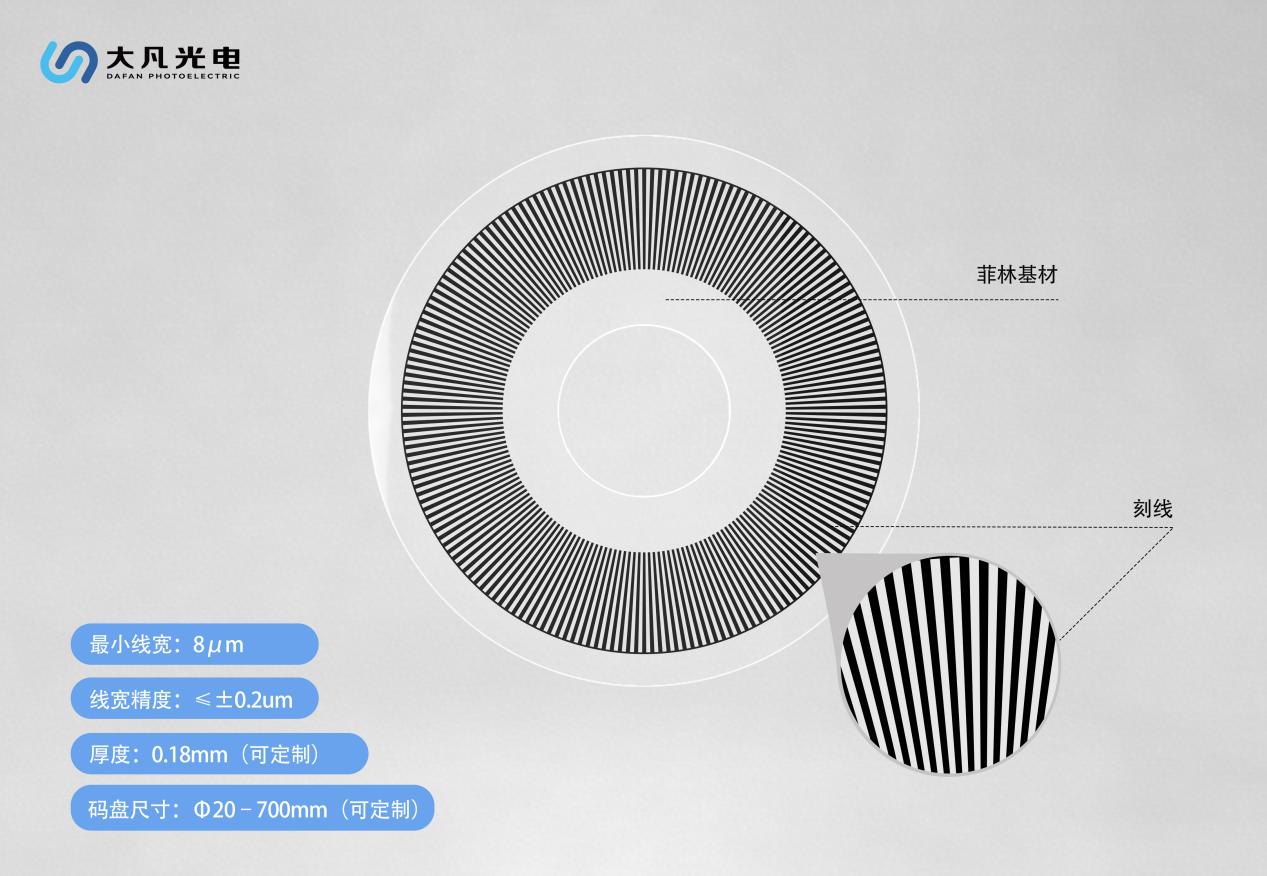
大凡光电全系列玻璃码盘与菲林码盘,出厂时均经过严格的同心度检测,标准产品同心度控制在0.03mm以内,自身的中心基准较为可靠。安装时可优先选用带中心定位台阶的轴套工装,配合码盘的内孔基准进行初步装配,先将径向偏差控制在小范围。对于有中心定位孔的码盘,可先通过精密芯轴做初步对中,保证码盘盘面与转轴垂直的同时,初步控制径向偏心量。这一步做好了,后续精调的工作量会大幅减少,也能避免偏心过大导致的信号异常。
2、第二步:动态精微调——双路信号辅助径向校准
初步定位之后,就进入核心的精调环节。较为推荐采用双读数头180°对称布置的方法进行动态校准:两个读数头沿径向相差180°安装,码盘低速转动时,观察两路输出信号的幅值与相位。如果存在偏心,两个读数头的信号会出现周期性的相位差与幅值差,调整码盘的径向位置,直到两路信号的波动对称、幅值一致,就说明同心度达到了较好的状态。
如果是现场调试没有双读数条件,也可借助百分表抵靠码盘外圆(或基准外圈),低速转动转轴观察百分表跳动量,调整码盘位置直到跳动量控制在目标范围内。
这一步里,码盘本身的刻线均匀性很重要。大凡光电码盘采用精密光刻工艺制作,整圈刻线的线宽、间距一致性较好,不会因为自身刻线不均引入额外的信号波动,这样调出来的同心度才真实可靠,不会被码盘本身的误差干扰。
3、第三步:多工况验证与结构固化
校准完成后不能直接就投入使用,还需要经过多工况验证和结构固化,避免运行中码盘出现移位。
先做静态验证:通电后观察静止状态下的信号质量、零位信号稳定性;再做动态验证:分别在低、中、高不同转速下运行,观察脉冲均匀性、相位波动,确认全转速区间都没有明显的周期性误差。
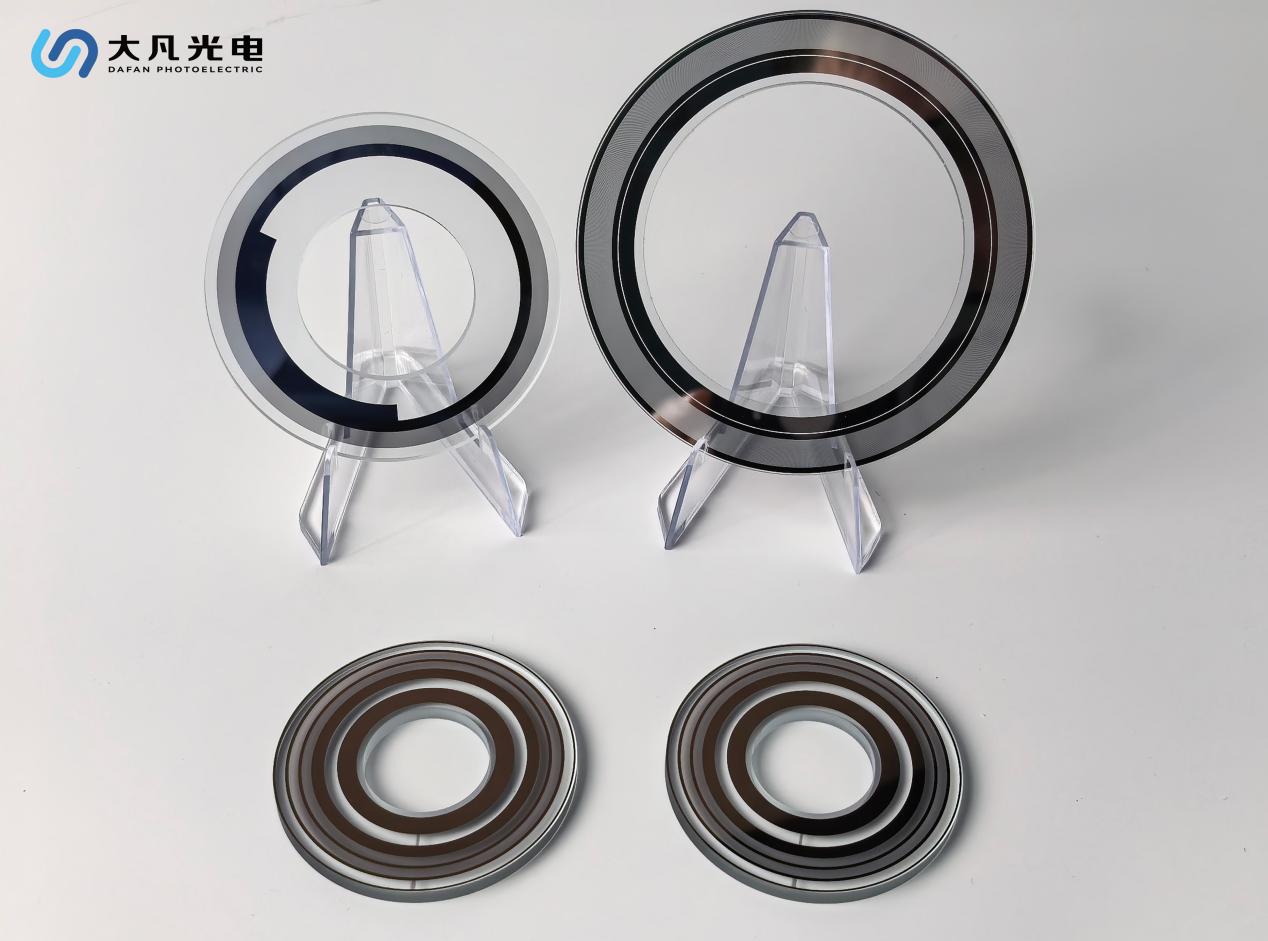
验证合格后,采用合适的方式进行结构固定:根据基材不同选用对应的锁紧或粘接方式,避免应力导致码盘变形。大凡光电玻璃码盘硬度高、形变小,适合采用止动螺丝加胶接的方式固定;菲林码盘材质较柔韧,建议采用压圈均匀压紧固定,避免局部应力导致图案形变。固定完成后再复检一次动态信号,确认固定过程中没有出现偏移,整个校准流程就基本完成了。
三、选型与实操建议
想要同心度校准更高效,选对产品和方法同样重要,几个实用建议可以参考。
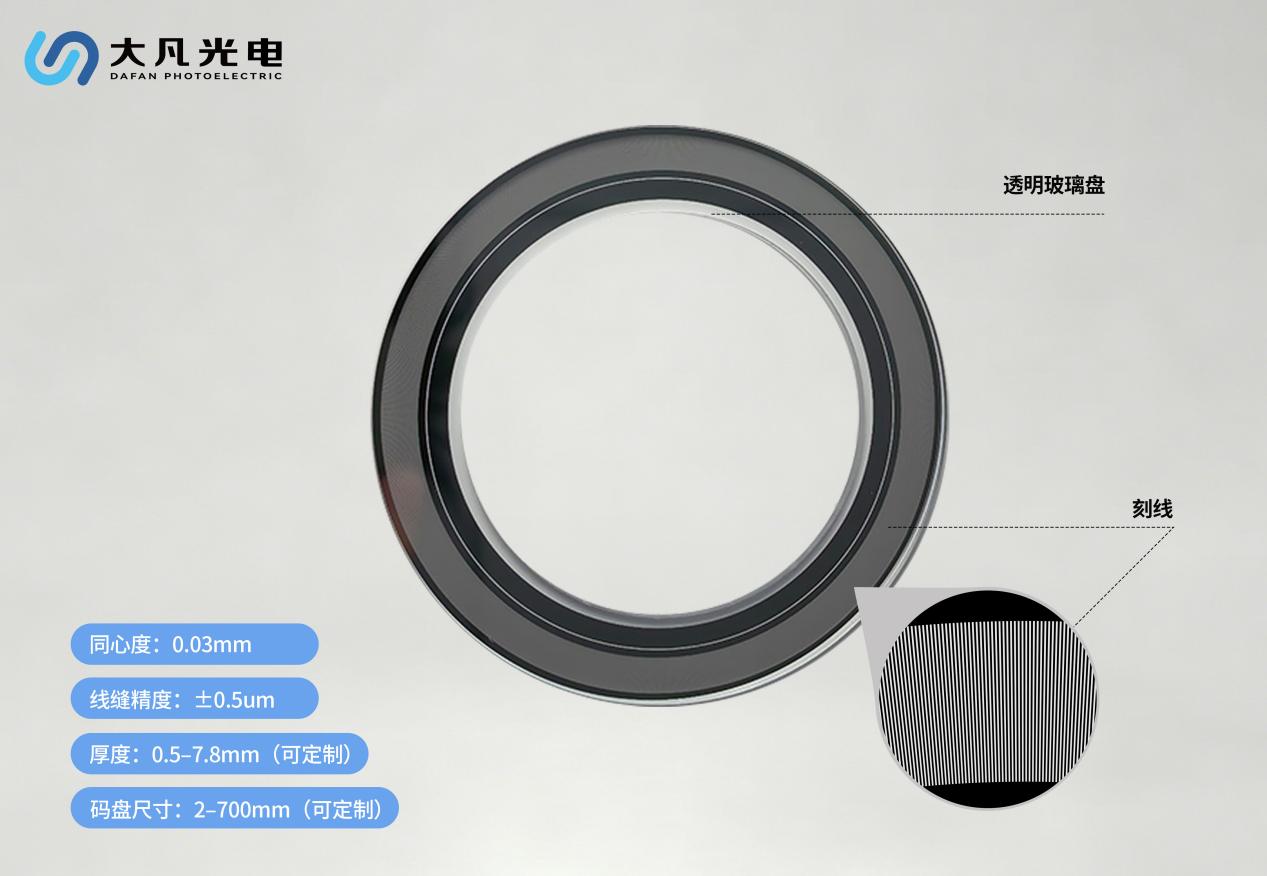
按场景匹配码盘基准精度:高精度伺服、精密加工场景,优先选用大凡光电玻璃码盘,该类产品本身同心度更高,刻线均匀性更好,校准的基准更准,有助于实现更高的安装同心度;通用自动化、量产设备场景,选用菲林码盘即可,配合定位工装也能满足常规安装精度要求,性价比相对更优。
优先选用带定位结构的定制款:如果是批量装机场景,可定制带定位止口、基准外圈的码盘,安装时直接靠结构定位,不用逐个精调,有助于提升批量安装的效率与一致性。
同时也有几个常见误区可以提前避开:不要只靠轴孔配合定位,配合间隙会直接带来偏心误差,建议保留后续校准环节;不要只做静态检查,偏心误差在动态下才会充分体现,建议补充转动验证;不要过度追求极小偏心量,根据系统精度需求合理设定目标即可,通常安装同心度控制在码盘自身精度的2倍以内较为理想。
结语
总的来说,码盘的性能从来不是只由器件出厂参数决定的,安装环节的同心度校准,是把纸面标称精度转化为设备实际运行精度的关键一步。通过基准预定位、动态精微调、验证固化三步法,能系统性降低安装引入的系统误差,让码盘的光学测量性能充分发挥出来。
大凡光电全系列码盘产品从出厂环节就严格控制自身同心度与刻线均匀性,为安装校准提供可靠的器件基准。配合规范的三步校准流程,无论是单台调试还是批量装机,都能有效提升编码器的运行稳定性与角度反馈精度,为电驱系统与运动控制筑牢底层感知基准。